
Defectos superficiales
Arañazos, abolladuras, manchas, grietas y porosidad en la superficie. Normalmente, una cámara 2D con iluminación rasante o de campo oscuro que hace visible el relieve.
Los inspectores humanos pasan por alto defectos y desechan piezas buenas, y a las plantas les cuesta contratar suficientes. Aquí tiene lo que dice la investigación sobre la inspección manual, la basada en reglas y la inspección con IA, qué tecnología de imagen detecta cada defecto y qué hace falta para poner un modelo de visión en una línea real.
La 2025 Smart Manufacturing Survey de Deloitte, realizada a 600 directivos de grandes fabricantes estadounidenses, muestra que la IA pasa de los pilotos a la producción, que los sistemas de visión ocupan un lugar destacado en la lista de inversiones y que contratar sigue siendo difícil.
La inspección manual depende de quién esté en el turno, de su cansancio y de cómo interprete cada defecto.
En la práctica, la misma pieza puede pasar el control de un inspector y no el del siguiente, y los resultados varían a lo largo de un turno largo. Muestrear en lugar de revisar cada pieza deja huecos, y los inspectores suelen clasificar el mismo defecto de formas distintas.
Con 1,9 millones de empleos industriales que, según las previsiones, quedarán sin cubrir en 2033, contratar más personal rara vez es la solución. Trasladar la inspección a cámaras y modelos permite revisar cada pieza y convierte cada decisión en datos trazables.
Según nuestra experiencia, la mayoría de las líneas acaban combinando enfoques: las mediciones se quedan con las reglas, los defectos estéticos y variables pasan a la IA, y la detección de anomalías permite arrancar un proyecto antes de tener suficientes ejemplos de defectos.
| Visión artificial basada en reglas | Deep learning supervisado | Detección de anomalías | |
|---|---|---|---|
| Datos de entrenamiento | Ninguno. Los ingenieros ajustan umbrales, plantillas y mediciones. | Ejemplos etiquetados de cada tipo de defecto, además de piezas buenas. | Solo imágenes de piezas buenas. |
| Ideal para | Medición, comprobación de presencia y lectura de códigos con iluminación controlada. | Identificar el tipo de defecto en superficies variables como piezas fundidas, madera y textiles. | Señalar tipos de defectos que nadie ha visto aún, con poco esfuerzo de etiquetado. |
| Limitaciones | Falla cuando varían la textura, la iluminación o la posición de la pieza. Cada defecto nuevo exige reglas nuevas. | Los defectos son poco frecuentes, así que etiquetar es lento y caro. No detecta tipos de defecto ausentes del entrenamiento. | Indica que una pieza es diferente, no qué falla. Más falsas alarmas en piezas con variabilidad natural. |
| Elíjalo cuando | La pieza y la iluminación son estables y la comprobación es geométrica. | Puede reunir suficientes ejemplos etiquetados de cada tipo de defecto. | Los defectos son escasos o impredecibles y necesita empezar rápido. |
Arañazos, abolladuras, manchas, grietas y porosidad en la superficie. Normalmente, una cámara 2D con iluminación rasante o de campo oscuro que hace visible el relieve.
Tamaño, forma, planitud o posición incorrectos. Sensores 3D o cámaras 2D calibradas, a menudo verificados con reglas en lugar de IA.
Componentes ausentes, sobrantes o mal colocados, orientación incorrecta y conectores sueltos. Una cámara 2D en cada puesto de montaje.
Huecos, inclusiones, porosidad y grietas internas que ninguna cámara puede ver desde fuera. Inspección por rayos X o TC.
Variaciones de tono, defectos de recubrimiento y calidad de impresión. Cámaras de color con iluminación difusa y estable y calibración periódica.
Soldaduras débiles, sellados defectuosos y componentes sobrecalentados. Cámaras térmicas, a menudo combinadas con datos de proceso de la línea.
La mayor parte de la precisión se gana o se pierde antes del modelo, en el sistema de captura de imagen. Estas son las principales opciones y para qué sirve cada una.
| Imagen | Qué captura | Uso habitual |
|---|---|---|
| Cámara matricial 2D | Una imagen completa de una pieza en un instante | Piezas discretas, comprobaciones de montaje, etiquetas y defectos superficiales |
| Cámara lineal | Una línea de píxeles cada vez, que se compone a medida que avanza el material | Material continuo como chapa, film, papel, textiles y bobinas |
| Sensor 3D | Altura y forma, mediante triangulación láser o luz estructurada | Dimensiones, planitud, abolladuras, cordones de soldadura y volumen |
| Rayos X o TC | El interior de una pieza | Piezas fundidas, soldaduras, electrónica y envases sellados |
| Cámara térmica | Patrones de calor | Sellados, soldaduras, fallos eléctricos y supervisión de procesos |
La iluminación importa tanto como la cámara. La luz difusa es adecuada para piezas brillantes, la de campo oscuro revela arañazos y relieve, y la retroiluminación muestra contornos y agujeros.
Nuestra visión
Los proyectos que se rentabilizan eligen un defecto caro en una línea, miden lo que la inspección actual no detecta y prueban un modelo con imágenes reales en modo sombra. Un piloto así responde a las preguntas que importan —defectos no detectados, falsos rechazos y velocidad de línea— en semanas, y no tras un despliegue en toda la fábrica.
La Global Lighthouse Network del World Economic Forum reconoce a las fábricas que escalan tecnología avanzada. En la promoción de 2025, varias plantas informaron de grandes reducciones de defectos gracias a sus programas digitales.
Resultados autodeclarados de programas con muchos casos de uso, no solo de la inspección por visión. El programa de CITIC Dicastal incluye un sistema de inspección por visión con IA junto con algoritmos de fundición, mecanizado y control de procesos.
| Guizhou Tyre, Guiyang | 57% |
|---|---|
| Planta de cámaras frontales de Valeo, Shenzhen | 45.9% |
| Foshan Haitian Flavouring & Food | 39.1% |
| Beijing Shougang Cold Rolling | 35% |
| CITIC Dicastal, Marruecos | 31.1% |
¿Tiene imágenes de sus piezas?
Envíenos una muestra de piezas buenas y defectuosas. Comprobaremos qué puede detectar un modelo de IA en su línea antes de que compre ningún hardware.
La mayor parte de la precisión se gana o se pierde antes del modelo: en la cámara, la iluminación y las etiquetas.
Acordar el catálogo de defectos, los criterios de aceptación y la velocidad de línea, y medir las tasas actuales de defectos no detectados y falsos rechazos como referencia.
Reunir muestras patrón y defectos conocidos, y comprobar que sus inspectores coinciden en qué cuenta como defecto.
Elegir la cámara, la óptica, la iluminación y el disparo; después, capturar primero piezas buenas y los defectos a medida que aparezcan.
Informar de defectos no detectados y falsos rechazos con imágenes reservadas, y validar entre turnos, lotes y cambios de iluminación.
Ejecutar la inferencia en el edge a la velocidad de la línea, enviar señales de rechazo al PLC y almacenar imágenes y resultados en el MES o el QMS para la trazabilidad.
Funcionar en paralelo a los inspectores humanos hasta que los resultados se mantengan; después, hacer el cambio y reentrenar cuando cambien productos, proveedores o tipos de defecto.
Empezar con detección de anomalías entrenada con piezas buenas y añadir un modelo supervisado a medida que se acumulen defectos etiquetados.
Acordar un catálogo de defectos con imágenes de ejemplo y comprobar, antes del entrenamiento, que los inspectores etiquetan las mismas piezas de la misma manera.
Resolver primero la captura de imagen: iluminación cerrada y controlada, presentación uniforme de las piezas, rutinas de limpieza y validación entre turnos y lotes.
Supervisar los resultados, permitir que los inspectores anulen decisiones y reentrenar cuando cambien productos, proveedores o tipos de defecto.
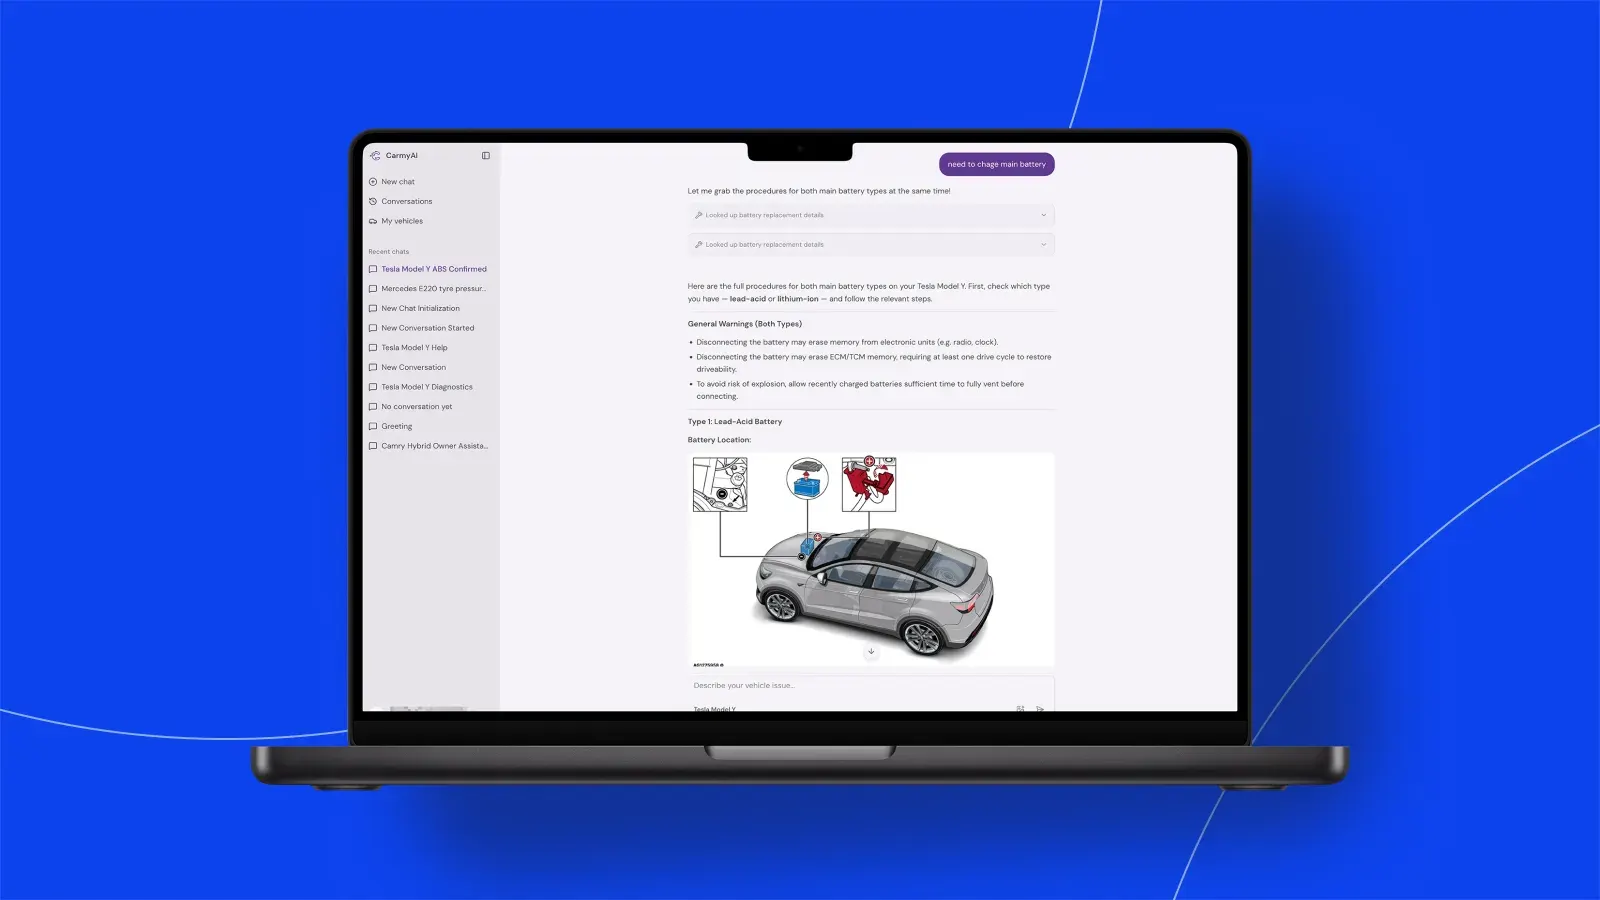
No es un proyecto de inspección visual, pero muestra cómo desarrollamos IA que diagnostica averías a partir de fotos, códigos y descripciones.
24 herramientas de diagnóstico especializadas
Creamos un mecánico virtual que convierte la descripción de un síntoma, un código de avería o una foto en un diagnóstico, una estimación de costes y los siguientes pasos, respaldado por datos reales de reparaciones.
Fuentes
Cuéntenos cómo son sus piezas, sus defectos y su inspección actual. Le responderemos con el enfoque adecuado y lo que implicaría un piloto.