
Défauts de surface
Rayures, bosses, taches, fissures et porosités en surface. Généralement une caméra 2D avec un éclairage rasant ou en fond noir qui fait ressortir le relief.
Les contrôleurs humains laissent passer des défauts et rebutent des pièces conformes, et les usines peinent à en recruter suffisamment. Voici ce que dit la recherche sur le contrôle manuel, la vision à règles et l'inspection par IA, quelle imagerie détecte quels défauts et ce qu'il faut pour déployer un modèle de vision sur une vraie ligne.
La 2025 Smart Manufacturing Survey de Deloitte, menée auprès de 600 dirigeants de grands industriels américains, montre que l'IA passe du pilote à la production, que les systèmes de vision figurent en bonne place parmi les investissements et que le recrutement reste difficile.
Le contrôle manuel dépend de l'équipe en poste, de sa fatigue et de la façon dont chacun interprète un défaut.
Dans la pratique, une même pièce peut être acceptée par un contrôleur et refusée par le suivant, et les résultats dérivent au fil d'un long poste. L'échantillonnage au lieu du contrôle à 100 % laisse des trous, et les contrôleurs désignent souvent un même défaut de manières différentes.
Avec 1,9 million d'emplois industriels qui devraient rester vacants d'ici 2033, embaucher davantage est rarement la solution. Confier le contrôle à des caméras et à des modèles permet de vérifier chaque pièce et de transformer chaque décision en donnée traçable.
D'après notre expérience, la plupart des lignes finissent par combiner les approches : les mesures restent confiées aux règles, les défauts d'aspect et variables à l'IA, et la détection d'anomalies permet de lancer un projet avant de disposer d'assez d'exemples de défauts.
| Vision industrielle à règles | Deep learning supervisé | Détection d'anomalies | |
|---|---|---|---|
| Données d'entraînement | Aucune. Les ingénieurs règlent seuils, modèles de référence et mesures. | Des exemples annotés de chaque type de défaut, ainsi que des pièces conformes. | Uniquement des images de pièces conformes. |
| Idéal pour | Le contrôle dimensionnel, la vérification de présence et la lecture de codes sous éclairage maîtrisé. | Identifier le type de défaut sur des surfaces variables comme les pièces de fonderie, le bois et les textiles. | Signaler des types de défauts jamais vus, avec peu d'effort d'annotation. |
| Limites | Échoue dès que la texture, l'éclairage ou la position de la pièce varient. Chaque nouveau défaut exige de nouvelles règles. | Les défauts sont rares, l'annotation est donc lente et coûteuse. Manque les types de défauts absents de l'entraînement. | Indique qu'une pièce est différente, pas ce qui ne va pas. Davantage de fausses alertes sur les pièces naturellement variables. |
| À choisir quand | La pièce et l'éclairage sont stables et le contrôle est géométrique. | Vous pouvez réunir assez d'exemples annotés de chaque type de défaut. | Les défauts sont rares ou imprévisibles et vous devez démarrer rapidement. |
Rayures, bosses, taches, fissures et porosités en surface. Généralement une caméra 2D avec un éclairage rasant ou en fond noir qui fait ressortir le relief.
Taille, forme, planéité ou position incorrectes. Capteurs 3D ou caméras 2D étalonnées, souvent contrôlés par des règles plutôt que par l'IA.
Composants manquants, en trop ou mal placés, mauvaise orientation et connecteurs mal enfichés. Une caméra 2D à chaque poste d'assemblage.
Vides, inclusions, porosités et fissures internes qu'aucune caméra ne voit de l'extérieur. Contrôle par rayons X ou tomographie.
Écarts de teinte, défauts de revêtement et qualité d'impression. Caméras couleur avec un éclairage diffus et stable et un étalonnage régulier.
Soudures faibles, scellages défectueux et composants en surchauffe. Caméras thermiques, souvent associées aux données process de la ligne.
L'essentiel de la précision se joue avant le modèle, dans le dispositif d'acquisition d'images. Voici les principales options et leurs points forts.
| Imagerie | Ce qu'elle capture | Usage typique |
|---|---|---|
| Caméra matricielle 2D | Une image complète d'une pièce à un instant donné | Pièces unitaires, contrôles d'assemblage, étiquettes et défauts de surface |
| Caméra linéaire | Une ligne de pixels à la fois, reconstituée au défilement de la matière | Matériaux en continu comme la tôle, le film, le papier, les textiles et les bandes |
| Capteur 3D | Hauteur et forme, par triangulation laser ou lumière structurée | Dimensions, planéité, bosses, cordons de soudure et volume |
| Rayons X ou tomographie | L'intérieur d'une pièce | Pièces de fonderie, soudures, électronique et emballages scellés |
| Caméra thermique | Les signatures thermiques | Scellages, soudures, défauts électriques et surveillance du process |
L'éclairage compte autant que la caméra. La lumière diffuse convient aux pièces brillantes, le fond noir révèle les rayures et le relief, et le rétroéclairage montre les contours et les perçages.
Notre point de vue
Les projets rentables ciblent un défaut coûteux sur une ligne, mesurent ce que le contrôle actuel laisse passer et testent un modèle sur de vraies images en mode fantôme. Un tel pilote répond aux questions qui comptent – défauts non détectés, faux rejets et cadence de ligne – en quelques semaines plutôt qu'après un déploiement à l'échelle de l'usine.
Le Global Lighthouse Network du World Economic Forum distingue les usines qui déploient à grande échelle des technologies avancées. Dans la promotion 2025, plusieurs sites ont fait état de fortes baisses des défauts grâce à leurs programmes numériques.
Résultats auto-déclarés issus de programmes couvrant de nombreux cas d'usage, et non de la seule inspection par vision. Le programme de CITIC Dicastal comprend un système d'inspection par vision IA, aux côtés d'algorithmes de fonderie, d'usinage et de pilotage du process.
| Guizhou Tyre, Guiyang | 57% |
|---|---|
| Usine de caméras frontales Valeo, Shenzhen | 45.9% |
| Foshan Haitian Flavouring & Food | 39.1% |
| Beijing Shougang Cold Rolling | 35% |
| CITIC Dicastal, Maroc | 31.1% |
Vous avez des images de vos pièces ?
Envoyez-nous un échantillon de pièces conformes et défectueuses. Nous vérifierons ce qu'un modèle d'IA peut détecter sur votre ligne avant tout achat de matériel.
L'essentiel de la précision se joue avant le modèle : dans la caméra, l'éclairage et les annotations.
Valider le catalogue de défauts, les critères d'acceptation et la cadence de ligne, et mesurer les taux actuels de défauts non détectés et de faux rejets comme référence.
Réunir des pièces étalons et des défauts connus, et vérifier que vos contrôleurs s'accordent sur ce qui constitue un défaut.
Choisir la caméra, l'optique, l'éclairage et le déclenchement, puis capturer d'abord des pièces conformes, et les défauts au fur et à mesure qu'ils apparaissent.
Mesurer les défauts non détectés et les faux rejets sur des images mises de côté, et valider sur différentes équipes, différents lots et conditions d'éclairage.
Exécuter l'inférence en edge à la cadence de la ligne, envoyer les signaux de rejet à l'automate et stocker images et résultats dans le MES ou le QMS pour la traçabilité.
Faire tourner le système en parallèle des contrôleurs humains jusqu'à ce que les résultats soient stables, puis basculer et réentraîner lorsque les produits, les fournisseurs ou les types de défauts changent.
Commencer par une détection d'anomalies entraînée sur des pièces conformes, puis ajouter un modèle supervisé à mesure que les défauts annotés s'accumulent.
S'accorder sur un catalogue de défauts illustré d'exemples et vérifier, avant l'entraînement, que les contrôleurs annotent les mêmes pièces de la même manière.
Corriger d'abord l'imagerie : éclairage capoté et maîtrisé, présentation constante des pièces, routines de nettoyage et validation sur plusieurs équipes et lots.
Surveiller les résultats, permettre aux contrôleurs de corriger les décisions et réentraîner lorsque les produits, les fournisseurs ou les types de défauts changent.
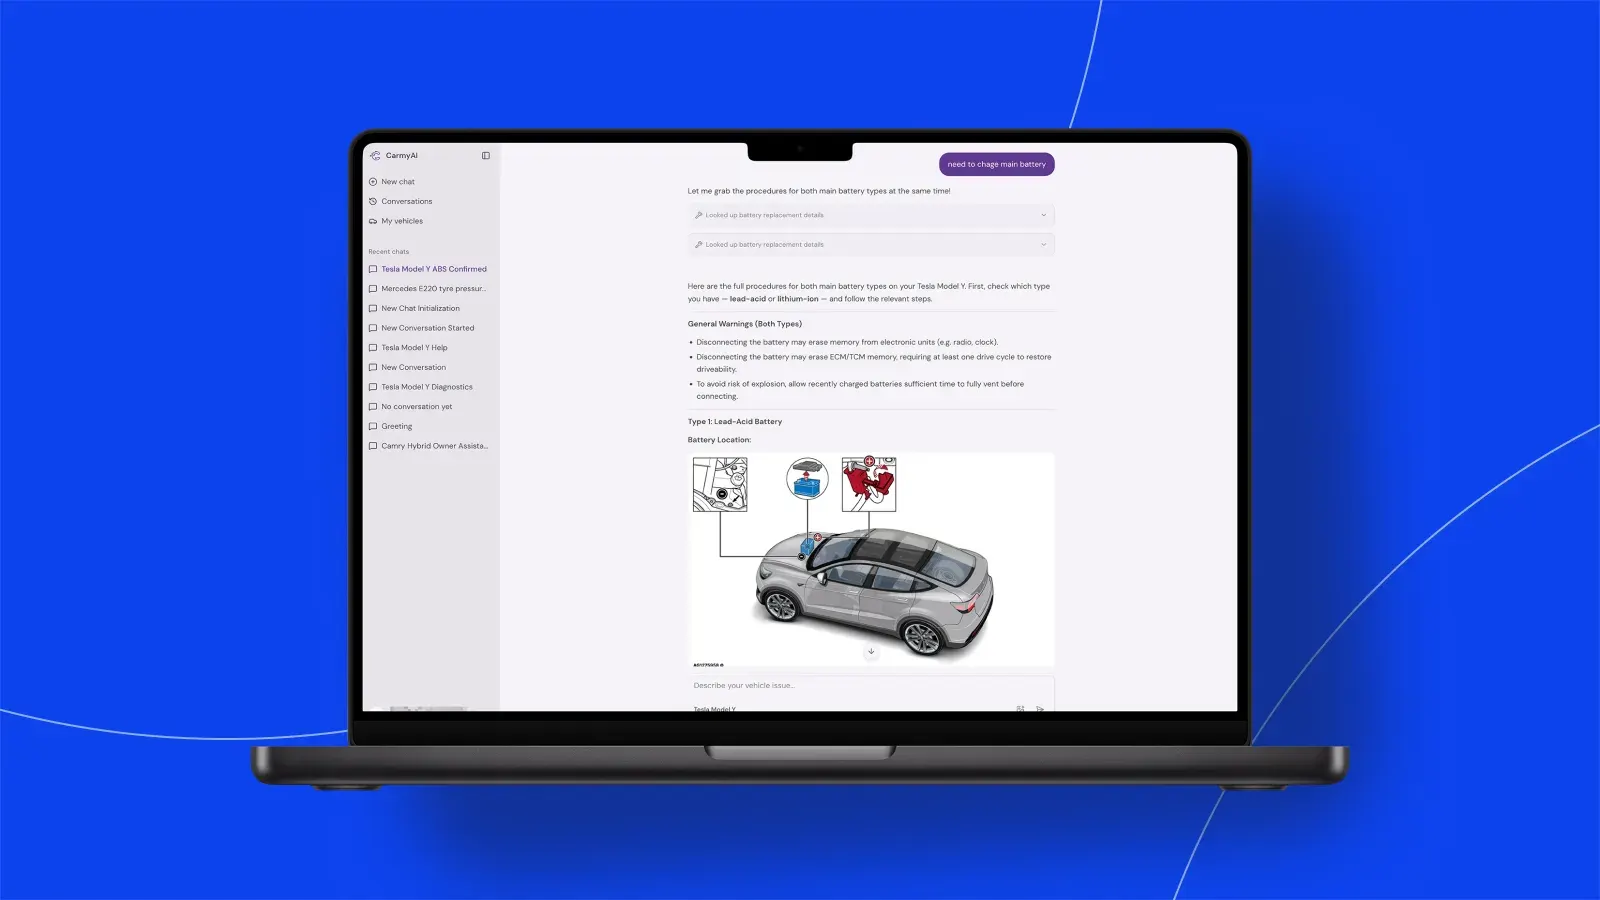
Il ne s'agit pas d'un projet d'inspection visuelle, mais il montre comment nous concevons une IA qui diagnostique des pannes à partir de photos, de codes et de descriptions.
24 outils de diagnostic spécialisés
Nous avons créé un mécanicien virtuel qui transforme une description de symptôme, un code défaut ou une photo en diagnostic, en estimation de coût et en prochaines étapes, en s'appuyant sur de vraies données de réparation.
Sources
Parlez-nous de vos pièces, de vos défauts et de votre contrôle actuel. Nous reviendrons vers vous avec l'approche adaptée et ce qu'impliquerait un pilote.