
Wady powierzchni
Rysy, wgniecenia, plamy, pęknięcia i porowatość na powierzchni. Zwykle kamera 2D z oświetleniem skośnym lub w ciemnym polu, które uwidacznia ukształtowanie powierzchni.
Kontrolerzy przeoczają wady i odrzucają dobre detale, a zakładom trudno zatrudnić ich wystarczająco wielu. Oto co mówią badania o kontroli ręcznej, opartej na regułach i z wykorzystaniem AI, jakie obrazowanie wykrywa jakie wady i czego potrzeba, by uruchomić model wizyjny na prawdziwej linii.
Badanie Deloitte 2025 Smart Manufacturing Survey wśród 600 menedżerów dużych amerykańskich producentów pokazuje, że AI przechodzi z pilotaży do produkcji, systemy wizyjne są wysoko na liście inwestycji, a rekrutacja wciąż jest trudna.
Kontrola ręczna zależy od tego, kto jest na zmianie, jak bardzo jest zmęczony i jak ocenia każdą wadę.
W praktyce ten sam detal może przejść kontrolę u jednego kontrolera i nie przejść u kolejnego, a wyniki zmieniają się w trakcie długiej zmiany. Kontrola wyrywkowa zamiast sprawdzania każdego detalu zostawia luki, a kontrolerzy często różnie klasyfikują tę samą wadę.
Skoro do 2033 r. nieobsadzonych ma pozostać 1,9 mln miejsc pracy w przemyśle, zatrudnianie kolejnych osób rzadko jest rozwiązaniem. Przeniesienie kontroli na kamery i modele pozwala sprawdzać każdy detal i zamienia każdą decyzję w identyfikowalne dane.
Z naszego doświadczenia wynika, że większość linii kończy z połączeniem metod: pomiary zostają przy regułach, wady wizualne i zmienne trafiają do AI, a wykrywanie anomalii pozwala ruszyć z projektem, zanim zbierze się wystarczająco dużo przykładów wad.
| Wizja maszynowa oparta na regułach | Nadzorowany deep learning | Wykrywanie anomalii | |
|---|---|---|---|
| Dane treningowe | Brak. Inżynierowie dostrajają progi, wzorce i pomiary. | Oznaczone przykłady każdego typu wady oraz dobre detale. | Tylko obrazy dobrych detali. |
| Najlepsze do | Pomiarów, kontroli obecności i odczytu kodów przy kontrolowanym oświetleniu. | Rozpoznawania typu wady na zmiennych powierzchniach, takich jak odlewy, drewno i tkaniny. | Wychwytywania typów wad, których nikt jeszcze nie widział, przy niewielkim nakładzie na oznaczanie. |
| Ograniczenia | Zawodzi, gdy zmienia się tekstura, oświetlenie lub położenie detalu. Każda nowa wada wymaga nowych reguł. | Wady są rzadkie, więc oznaczanie jest powolne i kosztowne. Przeocza typy wad nieobecne w treningu. | Mówi, że detal się różni, a nie co jest nie tak. Więcej fałszywych alarmów przy detalach o naturalnej zmienności. |
| Warto wybrać, gdy | Detal i oświetlenie są stabilne, a kontrola ma charakter geometryczny. | Mogą Państwo zebrać wystarczająco dużo oznaczonych przykładów każdego typu wady. | Wady są rzadkie lub nieprzewidywalne, a trzeba szybko zacząć. |
Rysy, wgniecenia, plamy, pęknięcia i porowatość na powierzchni. Zwykle kamera 2D z oświetleniem skośnym lub w ciemnym polu, które uwidacznia ukształtowanie powierzchni.
Niewłaściwy rozmiar, kształt, płaskość lub położenie. Czujniki 3D lub skalibrowane kamery 2D, często weryfikowane regułami, a nie AI.
Brakujące, nadmiarowe lub źle umieszczone komponenty, błędna orientacja i luźne złącza. Kamera 2D na każdym stanowisku montażowym.
Pustki, wtrącenia, porowatość i pęknięcia wewnętrzne, których żadna kamera nie zobaczy z zewnątrz. Kontrola rentgenowska lub CT.
Odchylenia odcienia, wady powłok i jakość nadruku. Kamery kolorowe z rozproszonym, stabilnym oświetleniem i regularną kalibracją.
Słabe spoiny, nieszczelne zgrzewy i przegrzewające się komponenty. Kamery termowizyjne, często w połączeniu z danymi procesowymi z linii.
O dokładności w największym stopniu decyduje to, co dzieje się przed modelem, czyli układ obrazowania. Oto główne opcje i ich mocne strony.
| Obrazowanie | Co rejestruje | Typowe zastosowanie |
|---|---|---|
| Kamera matrycowa 2D | Pełny obraz detalu w jednej chwili | Pojedyncze detale, kontrola montażu, etykiety i wady powierzchni |
| Kamera liniowa | Jedną linię pikseli naraz, składaną w obraz w miarę przesuwu materiału | Materiały ciągłe, takie jak blacha, folia, papier, tkaniny i wstęgi |
| Czujnik 3D | Wysokość i kształt, metodą triangulacji laserowej lub światła strukturalnego | Wymiary, płaskość, wgniecenia, lica spoin i objętość |
| Rentgen lub CT | Wnętrze detalu | Odlewy, spoiny, elektronika i szczelne opakowania |
| Kamera termowizyjna | Rozkład temperatury | Zgrzewy, spoiny, usterki elektryczne i monitorowanie procesu |
Oświetlenie jest równie ważne jak kamera. Światło rozproszone sprawdza się przy błyszczących detalach, światło w ciemnym polu uwidacznia rysy i ukształtowanie powierzchni, a podświetlenie od tyłu pokazuje kontury i otwory.
Nasze podejście
Projekty, które się zwracają, biorą na warsztat jedną kosztowną wadę na jednej linii, mierzą, co obecna kontrola przeocza, i testują model na prawdziwych obrazach w trybie cienia. Taki pilotaż odpowiada na kluczowe pytania – o przeoczone wady, fałszywe odrzuty i prędkość linii – w ciągu tygodni, a nie po wdrożeniu w całym zakładzie.
Global Lighthouse Network World Economic Forum wyróżnia fabryki, które wdrażają zaawansowane technologie na dużą skalę. W edycji 2025 kilka zakładów odnotowało duży spadek liczby wad dzięki swoim programom cyfrowym.
Wyniki raportowane przez same zakłady, z programów obejmujących wiele zastosowań, a nie wyłącznie kontrolę wizyjną. Program CITIC Dicastal obejmuje system kontroli wizyjnej z AI obok algorytmów dla odlewania, obróbki i sterowania procesem.
| Guizhou Tyre, Guiyang | 57% |
|---|---|
| Zakład kamer przednich Valeo, Shenzhen | 45.9% |
| Foshan Haitian Flavouring & Food | 39.1% |
| Beijing Shougang Cold Rolling | 35% |
| CITIC Dicastal, Maroko | 31.1% |
Mają Państwo zdjęcia swoich detali?
Prosimy przesłać nam próbkę dobrych i wadliwych detali. Sprawdzimy, co model AI może wykryć na Państwa linii, zanim kupią Państwo jakikolwiek sprzęt.
O dokładności w największym stopniu decyduje to, co dzieje się przed modelem: kamera, oświetlenie i oznaczenia.
Uzgodnienie katalogu wad, kryteriów akceptacji i prędkości linii oraz zmierzenie obecnego poziomu przeoczonych wad i fałszywych odrzutów jako punktu odniesienia.
Zebranie wzorców referencyjnych i znanych wad oraz sprawdzenie, czy kontrolerzy są zgodni co do tego, co jest wadą.
Dobór kamery, optyki, oświetlenia i wyzwalania, a następnie rejestrowanie najpierw dobrych detali, a wad – w miarę ich pojawiania się.
Raportowanie przeoczonych wad i fałszywych odrzutów na odłożonych obrazach oraz walidacja dla różnych zmian, partii i warunków oświetlenia.
Uruchomienie inferencji na urządzeniach brzegowych z prędkością linii, wysyłanie sygnałów odrzutu do sterownika PLC oraz zapis obrazów i wyników w MES lub QMS dla identyfikowalności.
Działanie równolegle z kontrolerami, dopóki wyniki się nie ustabilizują, następnie przełączenie i ponowny trening, gdy zmieniają się produkty, dostawcy lub typy wad.
Warto zacząć od wykrywania anomalii trenowanego na dobrych detalach, a model nadzorowany dodać, gdy przybędzie oznaczonych wad.
Należy uzgodnić katalog wad z przykładowymi obrazami i przed treningiem sprawdzić, czy kontrolerzy oznaczają te same detale w ten sam sposób.
Najpierw trzeba dopracować obrazowanie: zabudowane i kontrolowane oświetlenie, powtarzalne podawanie detali, procedury czyszczenia i walidacja dla różnych zmian i partii.
Należy monitorować wyniki, pozwolić kontrolerom zmieniać decyzje modelu i trenować go ponownie, gdy zmieniają się produkty, dostawcy lub typy wad.
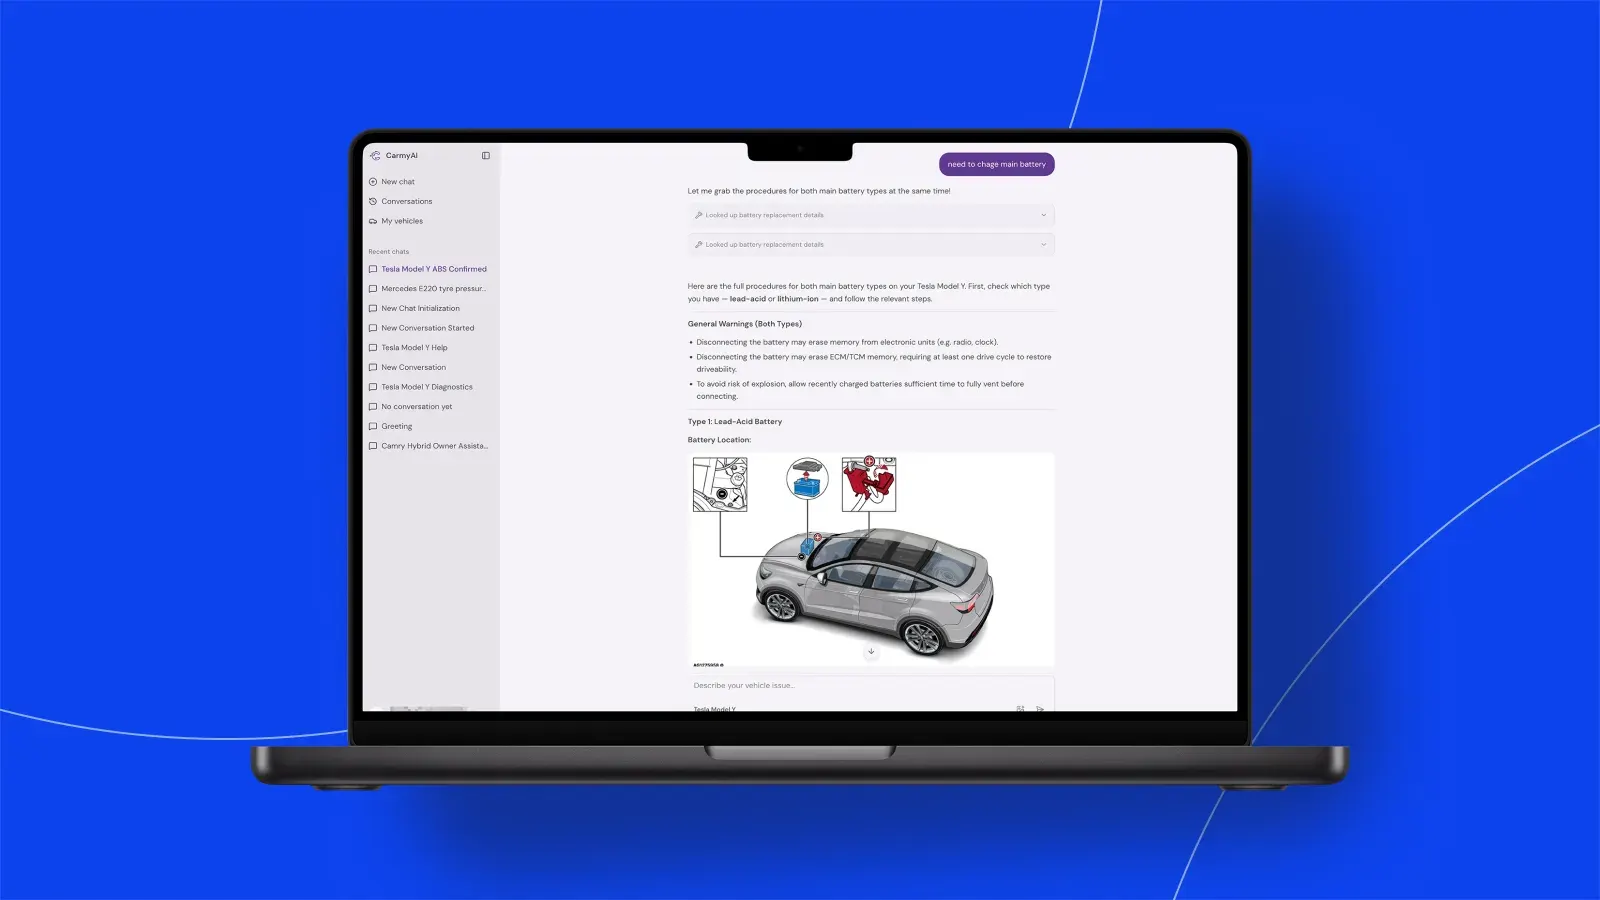
To nie jest projekt kontroli wizyjnej, ale pokazuje, jak budujemy AI diagnozującą usterki na podstawie zdjęć, kodów i opisów.
24 specjalistyczne narzędzia diagnostyczne
Zbudowaliśmy wirtualnego mechanika, który na podstawie opisu objawów, kodu błędu lub zdjęcia przygotowuje diagnozę, szacunek kosztów i kolejne kroki, w oparciu o prawdziwe dane z napraw.
Źródła
Prosimy opowiedzieć nam o swoich detalach, wadach i obecnej kontroli. Wrócimy z podejściem, które pasuje, i informacją, czego wymagałby pilotaż.